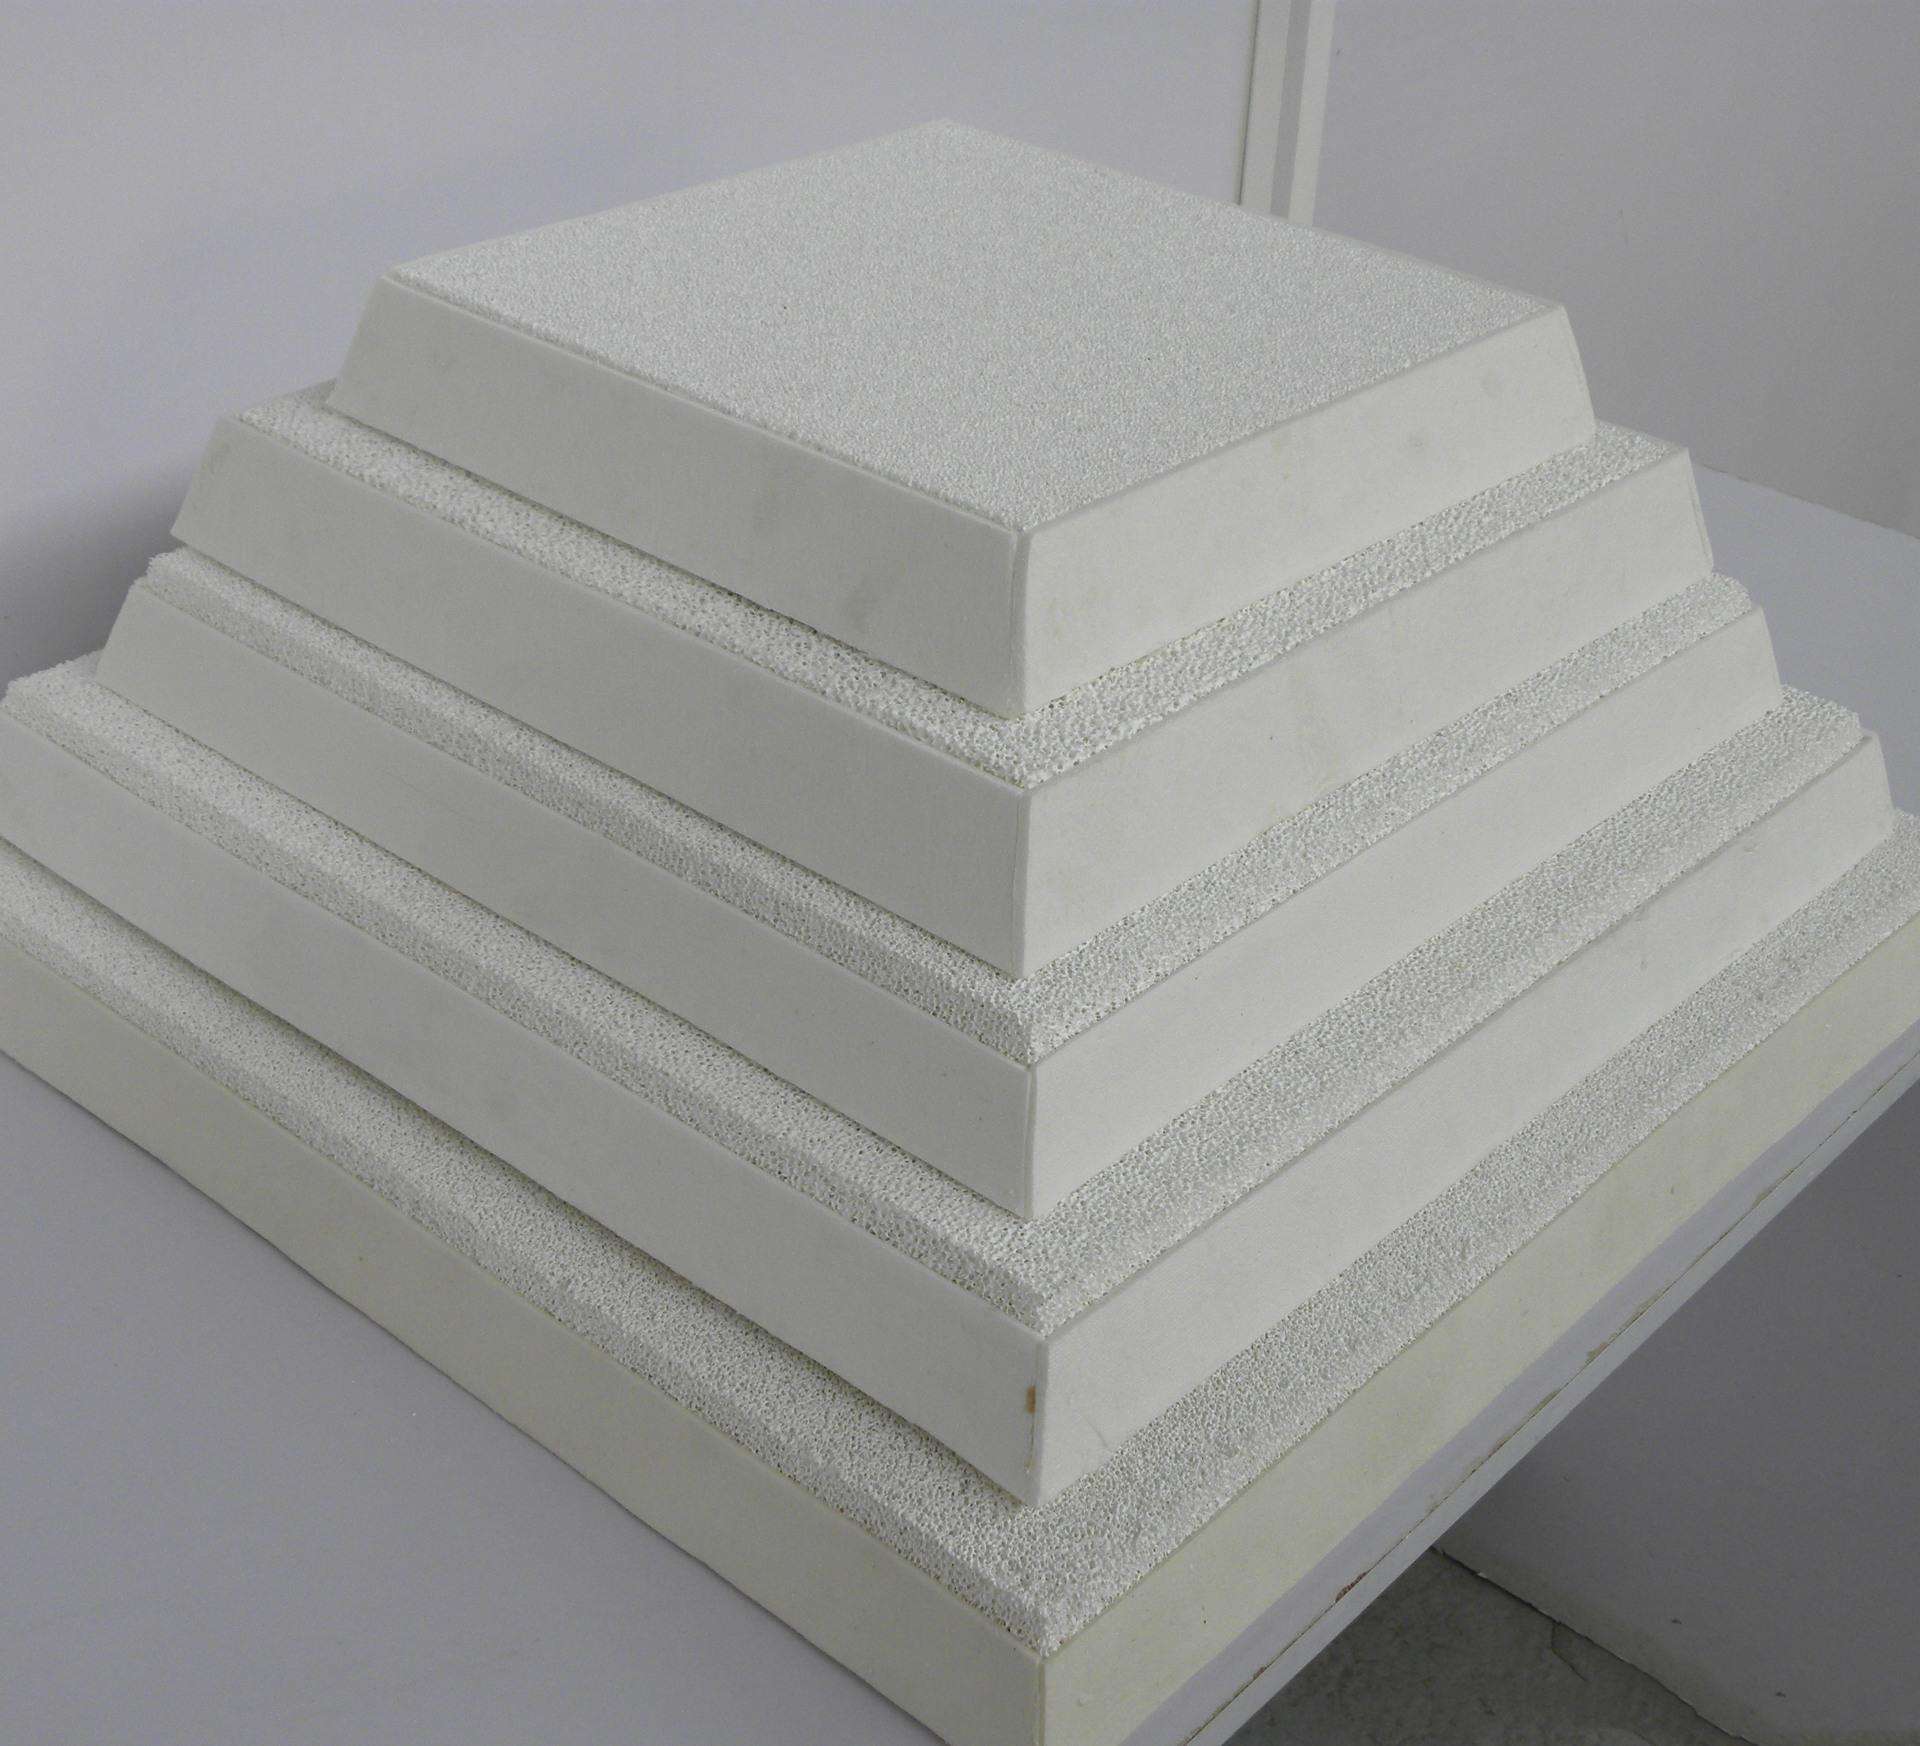
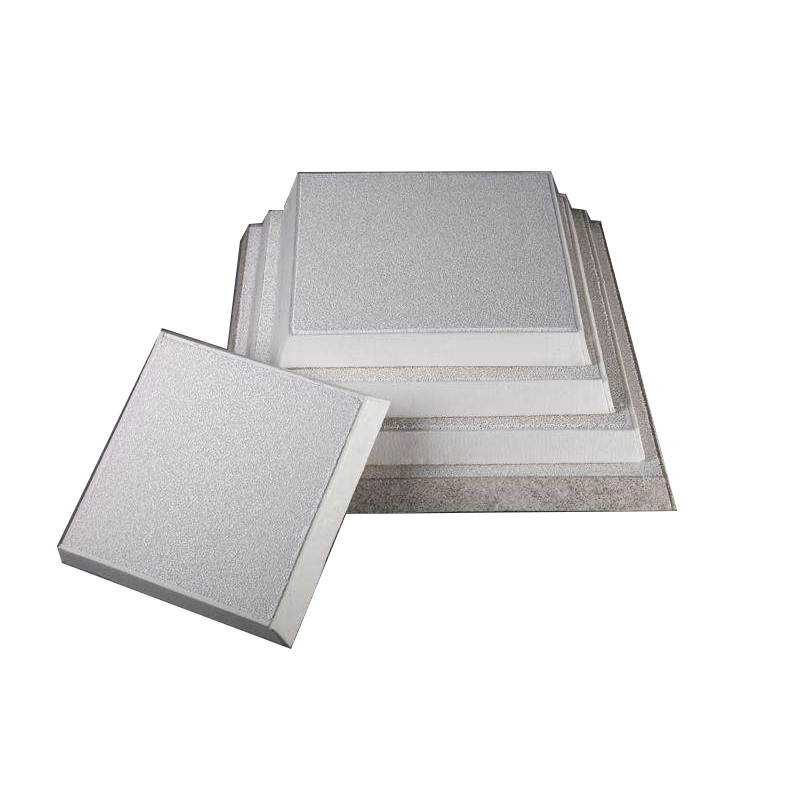
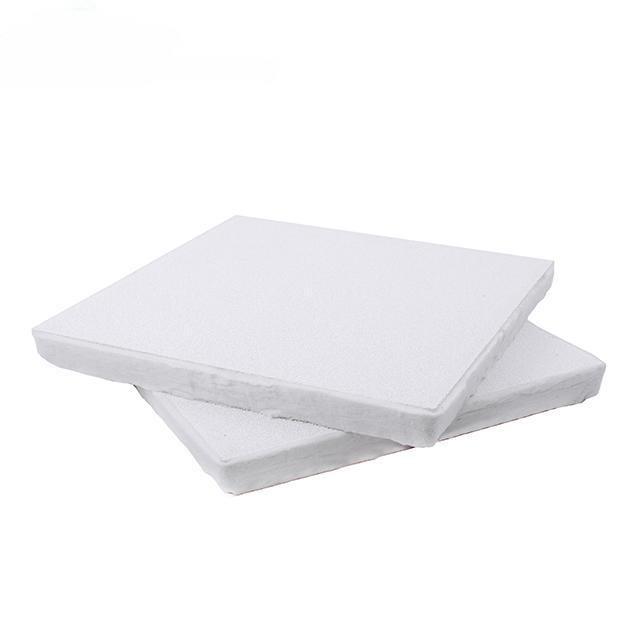
ଆଲୁମିନିୟମ କାଷ୍ଟିଂ ପାଇଁ ରିଫ୍ରାକ୍ଟ୍ରି ସେରାମିକ୍ ଫୋମ୍ ଫିଲ୍ଟର
ନିର୍ଦ୍ଦେଶାବଳୀ:
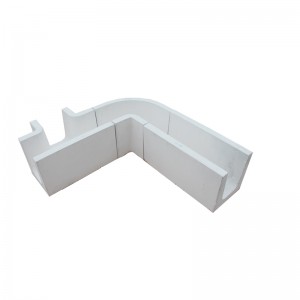
ଫିଲ୍ଟର ବାକ୍ସକୁ ସଫା ଏବଂ କ୍ଷତିମୁକ୍ତ ରଖିବା ପାଇଁ ଫିଲ୍ଟର ବାକ୍ସର ପୃଷ୍ଠରେ ଥିବା ଅଳିଆଗୁଡ଼ିକୁ ଯାଞ୍ଚ କରି ସଫା କରନ୍ତୁ,ଉତ୍ପାଦନ ଲାଇନରେ ଥିବା ପ୍ରତ୍ୟେକ ଉପକରଣର ସୁରକ୍ଷା ଯାଞ୍ଚ କରିବା, ଯେଉଁଥିରେଚୁଲି, ଧୋଇବା ଜିନିଷ, ଫିଲ୍ଟର ବାକ୍ସ ଏବଂହଟ୍ ଟପ୍ କାଷ୍ଟିଂ ମେସିନ୍.
ଫିଲ୍ଟର ପ୍ଲେଟକୁ ଫିଲ୍ଟର ବାକ୍ସରେ ଧୀରେ ରଖନ୍ତୁ, ଏବଂ ଆଲୁମିନିୟମ ତରଳକୁ ବାଇପାସ୍ କିମ୍ବା ଭାସମାନ ହେବାରୁ ରୋକିବା ପାଇଁ ଫିଲ୍ଟର ପ୍ଲେଟ ଚାରିପାଖରେ ସିଲିଂ ଗାସ୍କେଟକୁ ହାତରେ ଦବାନ୍ତୁ।
ଫିଲ୍ଟର ବାକ୍ସ ଏବଂ ଫିଲ୍ଟର ପ୍ଲେଟକୁ ସମାନ ଭାବରେ ଗରମ କରନ୍ତୁ ଯାହା ଦ୍ୱାରା ସେଗୁଡ଼ିକ ତରଳା ଆଲୁମିନିୟମର ତାପମାତ୍ରାର ନିକଟତର ହୋଇପାରିବ, ଏବଂ ଫିଲ୍ଟର ପ୍ଲେଟର ପ୍ରିହିଟିଂ ତାପମାତ୍ରା ଠାରୁ କମ୍ ନୁହେଁ।୨୬୦ ℃। ଶୋଷିତ ପାଣିକୁ ବାହାର କରିବା ପାଇଁ ପ୍ରିହିଟିଂ କରିବା ଦ୍ଵାରା ପ୍ରାରମ୍ଭିକ ଫିଲ୍ଟର ଛିଦ୍ର ଆକାରକୁ କ୍ଷଣିକ ମଧ୍ୟରେ ଖୋଲିବାରେ ସାହାଯ୍ୟ କରେ, ତାପଜ ପ୍ରସାରଣ ଏବଂ ସଂକୋଚନ ଯୋଗୁଁ ଫିଲ୍ଟର ପ୍ଲେଟର ଆଂଶିକ ଛିଦ୍ର ଅବରୋଧକୁ ରୋକିଥାଏ।ବିଦ୍ୟୁତ୍ କିମ୍ବା ଗ୍ୟାସ୍ଗରମ କରିବା ପାଇଁ ଏହାକୁ ପ୍ରିହିଟିଂ କରାଯାଇପାରିବ, ଏବଂ ସାଧାରଣ ଗରମ ହେବା ପାଇଁ 15-30 ମିନିଟ୍ ସମୟ ଲାଗେ।
ତରଳ ଆଲୁମିନିୟମ ଫିଲ୍ଟର ବାକ୍ସରୁ ବାହାରିବା ପରେ, ଏହା ଲଣ୍ଡର ଦେଇ ପରବର୍ତ୍ତୀ କାଷ୍ଟିଂ ପ୍ଲାଟଫର୍ମକୁ ଯାଏ। ଏହି ସମୟରେ, ଆଲୁମିନିୟମ ହାଇଡ୍ରୋଲିକ ହେଡରେ ପରିବର୍ତ୍ତନ ପ୍ରତି ଧ୍ୟାନ ଦିଅନ୍ତୁ, ଏବଂ ଆଲୁମିନିୟମ ତରଳ ପ୍ରବାହର ସାଧାରଣ ଚାହିଦା ବଜାୟ ରଖନ୍ତୁ। ସାଧାରଣ ପ୍ରାରମ୍ଭିକ ଚାପ ମୁଣ୍ଡ ହେଉଛି୧୦୦-୧୫୦ ମିମି। ଯେତେବେଳେ ତରଳାଯାଇଥିବା ଆଲୁମିନିୟମ୍ ଚାଲିଯିବା ଆରମ୍ଭ କରିବ, ଚାପ ମୁଣ୍ଡ ତଳକୁ ଖସିଯିବ୭୫-୧୦୦ ମିମି, ଏବଂ ତା’ପରେ ଚାପ ମୁଣ୍ଡ ଧୀରେ ଧୀରେ ବୃଦ୍ଧି ପାଇବ।
ସାଧାରଣ ଫିଲ୍ଟେରେସନ୍ ପ୍ରକ୍ରିୟା ସମୟରେ,ଠକ୍ ଠକ୍ କରିବାରୁ ବଞ୍ଚନ୍ତୁଏବଂଫିଲ୍ଟର ପ୍ଲେଟକୁ କମ୍ପନ କରିବା। ସେହି ସମୟରେ, ଧୋଇବା ଉଚିତଆଲୁମିନିୟମରେ ପୂର୍ଣ୍ଣଆଲୁମିନିୟମ ତରଳର ଅତ୍ୟଧିକ ବିଭ୍ରାଟକୁ ଏଡାଇବା ପାଇଁ ପାଣି।
ଫିଲ୍ଟରେଶନ୍ ପରେ, ସମୟ ମଧ୍ୟରେ ଫିଲ୍ଟର ପ୍ଲେଟ୍ ବାହାର କରନ୍ତୁ ଏବଂ ସଫା କରନ୍ତୁ ଫିଲ୍ଟର୍ ବାକ୍ସ.
| ଆକାର | ମଡେଲ/ମୋଟା (ମିମି) | ପିପିଆଇ | ପ୍ୟାକିଙ୍ଗ |
| ୧୨ ଇଞ୍ଚ | ୩୦୫/୪୦ | ୨୦,୩୦,୪୦,୫୦,୬୦ | 10 ପିସ୍/କାର୍ଟନ୍ |
| ୧୨ ଇଞ୍ଚ | ୩୦୫/୫୦ | 10 ପିସ୍/କାର୍ଟନ୍ | |
| ୧୫ ଇଞ୍ଚ | ୩୮୧/୪୦ | 6ପିସି/କାର୍ଟନ୍ | |
| ୧୫ ଇଞ୍ଚ | ୩୮୧/୫୦ | 6ପିସି/କାର୍ଟନ୍ | |
| ୧୭ ଇଞ୍ଚ | ୪୩୨/୫୦ | 6ପିସି/କାର୍ଟନ୍ | |
| ୨୦ ଇଞ୍ଚ | ୫୦୮/୫୦ | 5 ପିସ୍/କାର୍ଟନ୍ | |
| ୨୩ ଇଞ୍ଚ | ୫୮୪/୫୦ | 5 ପିସ୍/କାର୍ଟନ୍ |