ଆଲୁମିନିୟମ ଫାଉଣ୍ଡ୍ରି ପାଇଁ ହଟ୍ ଟପ୍ ବିଲେଟ୍ ନିରନ୍ତର କାଷ୍ଟିଂ ମେସିନ୍
ଏଥିରେ ଟାଣିବା ପାଇଁ ଟାଣିବା ପାଇଁ ଡ୍ରାଇକ୍ଲୋରିକ୍ କେବୁଲ୍, କୂଅ ର୍ୟାକ୍, ଲିଫ୍ଟର, ଷ୍ଟିଲ୍ ରସ୍ପି, ଗାଇଡିଂ ରୋଲର ସିଷ୍ଟମ୍ ରହିଛି।
ପୁଲର ମୋଟର, ବଡ଼ ଗିଅର ରିଡ୍ୟୁସର୍, ଷ୍ଟିଲ୍ ରସ୍ପି, ର୍ୟାକ୍ ଇତ୍ୟାଦିରେ ତିଆରି।
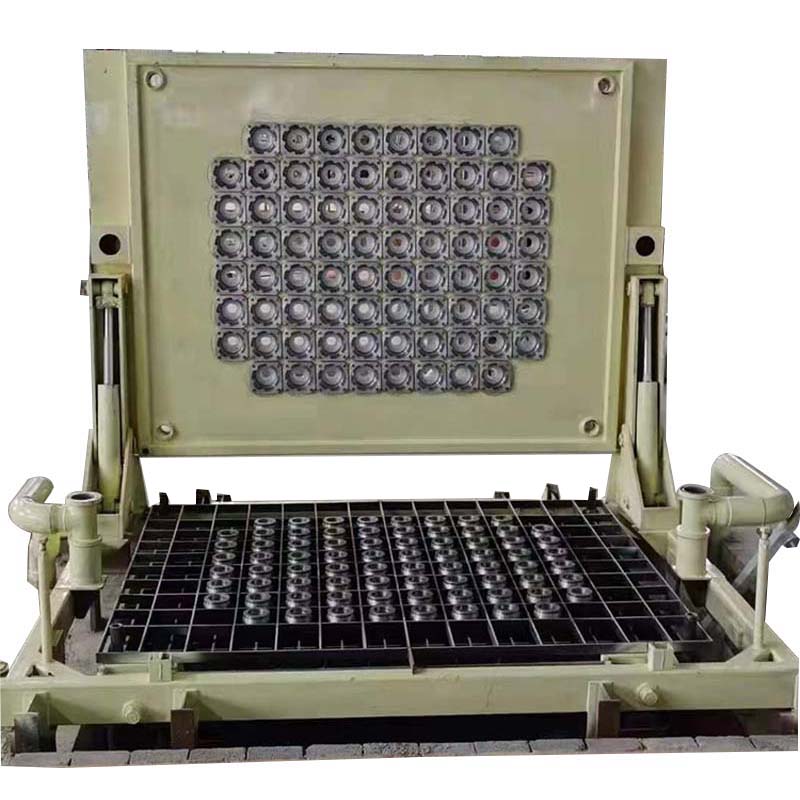
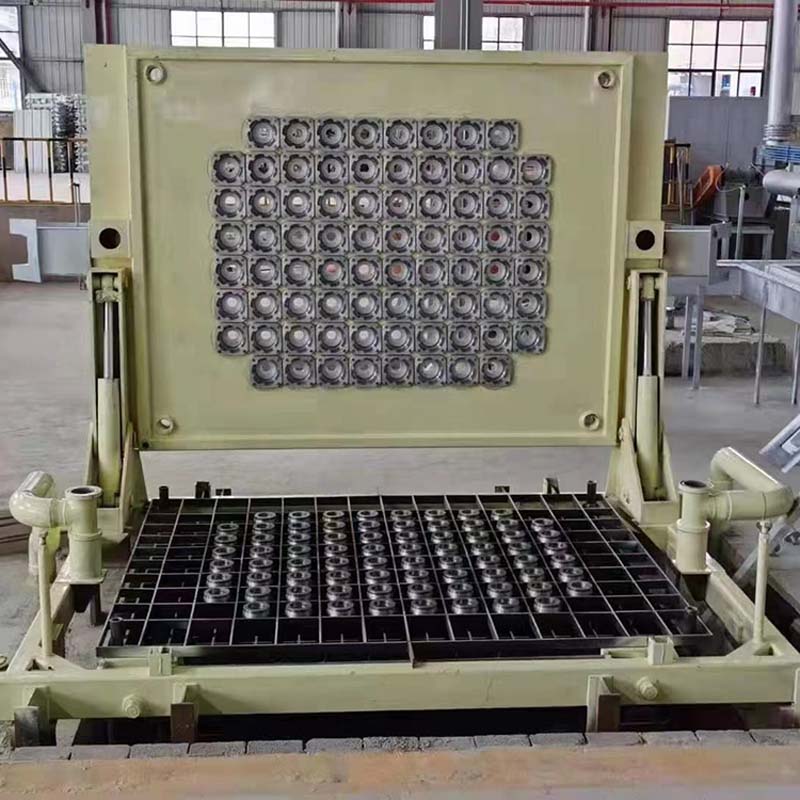
ହାଇଡ୍ରୋକ୍ଲିକ୍ ଟେବୁଲ୍ ହାଇଡ୍ରୋଲିକ୍ ପାୱାର ପ୍ୟାକ୍, ଟ୍ୟାଙ୍କ, ଟର୍ନିଂ ଟେବୁଲ୍, ପାଇପ୍ ଏବଂ ଭଲଭ୍ ଇତ୍ୟାଦିରେ ତିଆରି।
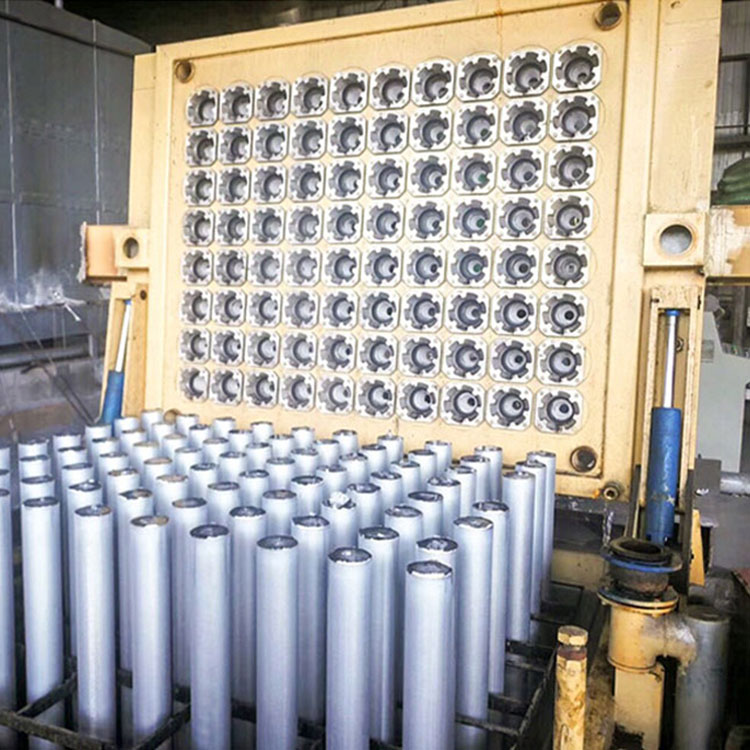
ରାକ୍ ବ୍ୟତୀତ ହାଇଡ୍ରୋଲିକ୍ ଟେବୁଲ୍ ସ୍ଥାପିତ ହୋଇଛି, ଉପର ଛାଞ୍ଚ ହାଇଡ୍ରୋଲିକ୍ ଟେବୁଲ୍ ଉପରେ ସ୍ଥାପିତ ହୋଇଛି, ତଳ ଛାଞ୍ଚରେ ଲିଫ୍ଟର ରାକ୍ ସ୍ଥାପିତ ହୋଇଛି, କାଷ୍ଟିଂ ସମୟରେ, ଲିଫ୍ଟରକୁ ନିମ୍ନ ସୀମାକୁ ଟାଣିବ, ତା'ପରେ ଷ୍ଟିଲ୍ ରସ୍ପି ମାଧ୍ୟମରେ କ୍ୟାଟିଂ ସମାପ୍ତ କରିବା ପାଇଁ ଉଚ୍ଚତା ସୀମାକୁ ଯିବ।
ଉତ୍ପତ୍ତି ସ୍ଥାନ:ଗୁଆଙ୍ଗଡୋଙ୍ଗ, ଚୀନ୍
ସର୍ତ୍ତ:ନୂତନ, ନୂତନ
ଯନ୍ତ୍ର ପ୍ରକାର:କାଷ୍ଟିଂ ମେସିନ୍, ଡାଏ କାଷ୍ଟିଂ ମେସିନ୍
ଭିଡିଓ ଆଉଟଗୋଇଂ-ନିରୀକ୍ଷଣ:ଯୋଗାଇ ଦିଆଯାଇଛି
ଯନ୍ତ୍ରପାତି ପରୀକ୍ଷଣ ରିପୋର୍ଟ:ଯୋଗାଇ ଦିଆଯାଇଛି
ମାର୍କେଟିଂ ପ୍ରକାର:ନୂତନ ଉତ୍ପାଦ 2020
ମୂଳ ଉପାଦାନଗୁଡ଼ିକର ୱାରେଣ୍ଟି:1 ବର୍ଷ
ମୂଳ ଉପାଦାନ:ଗିଅରବକ୍ସ, ମୋଟର, ଗିଅର, ପମ୍ପ
ଭୋଲଟେଜ୍:୩୮୦ଭି, ୫୦ହର୍ଟଜ
ୱାରେଣ୍ଟି:1 ବର୍ଷ
ପ୍ରମୁଖ ବିକ୍ରୟ ପଏଣ୍ଟ:ଚଳାଇବାକୁ ସହଜ
ଶୋ’ରୁମ୍ର ସ୍ଥାନ:କିଛି ନୁହେଁ
ପ୍ରଯୁଜ୍ୟ ଶିଳ୍ପ:ଉତ୍ପାଦନ କାରଖାନା
ଓଜନ (କେଜି):୫୦୦୦
ବିଲେଟ୍ ଲମ୍ବ:୬ ମିଟର
ବିଲେଟ୍ ବ୍ୟାସ:୭୦-୪୦୬ ମିମି
ବିଲେଟ୍ ବ୍ୟାସ:୩-୧୬ ଇଞ୍ଚ
କାଷ୍ଟିଂ ପଦ୍ଧତି:ହଟ୍ ଟପ୍ କାଷ୍ଟିଂ, ଏୟାର ସ୍ଲିପର୍ କାଷ୍ଟିଂ, ତେଲ ସ୍ଲିପର୍ କାଷ୍ଟିଂ
ପ୍ରୟୋଗ:ଢାଙ୍କି ଶିଳ୍ପ
ବ୍ୟବହାର:ରାଉଣ୍ଡ ବାର୍
ପ୍ରକାର:ଭୂସମାନ୍ତର ନିରନ୍ତର କ୍ୟାସିଟିଂ ମେସିନ୍
ପ୍ରଯୁକ୍ତିବିଦ୍ୟା:ସ୍ୱୟଂଚାଳିତ ଛାଞ୍ଚ ସମାୟୋଜନ
କାଷ୍ଟିଂ ମେସିନ୍ କାଷ୍ଟିଂ ସିଷ୍ଟମ୍ (ସ୍ତର କ୍ଲୋଜ୍-ପ୍ୟାକ୍ଡ୍ ହଟ୍-ଟପ୍) ଗ୍ରହଣ କରେ, ଲକ୍ଷ୍ୟସ୍ଥଳକୁ ସଠିକ୍ ସ୍ଥାନରେ ଡମି ବାର୍ ସହିତ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ରଖାଯାଇଥାଏ, ଏବଂ ସିଲିସିକ୍ ଏସିଡ୍ ପେପର୍ ମୁକ୍ତ।
1. କାଷ୍ଟିଂ ଗତି 0-250 mm/min (ଷ୍ଟେପ୍ଲେସ୍ ଗତି ନିୟନ୍ତ୍ରଣ)। 5-kw ଟ୍ରାକ୍ସନ୍ ଶକ୍ତି ସହିତ ବିଭିନ୍ନ ପ୍ରକାରର ଆଣ୍ଟି-ସ୍ପିଡ୍ ସିଷ୍ଟମ୍ ଅଛି।
2. କାଷ୍ଟିଂ ସମାପ୍ତ ହେବା ପରେ, ସ୍ଥିର ହାଇଡ୍ରୋଲିକ୍ ଟ୍ରାନ୍ସମିସନ୍ ସିଷ୍ଟମ୍ ଦ୍ୱାରା କାଷ୍ଟିଂ ଟେବୁଲ୍ ପ୍ଲେଟରେ 89°C ତାପମାତ୍ରାକୁ ଓଲଟାଇପାରିବ। ସ୍ୱୟଂଚାଳିତ ବିଲେଟ୍ କାଷ୍ଟିଂ ମେସିନ୍।
3. କାଷ୍ଟିଂ ମେସିନ୍ ଆଡୋଟ୍ସ କାଷ୍ଟିଂ ଜିଷ୍ଟେମ୍ (ସ୍ତର ଡଲୋଜ୍-ପ୍ୟାକ୍ଡ୍ ହଟ୍। ଟପ୍), ଟାର୍ଗେଟିସ୍ ମୁଁ ଡମି ବାର୍ ଅଟୋମେଟବଲ୍ ସହିତ ଠିକ୍ ପୋଷ୍ଟଲୋନ୍ ଏବଂ ମୁଁ ଆଇସିକ୍ ଏସିଡ୍ ପେପର୍ ମୁକ୍ତ।
୪. କେସିଂ ଗତି ୦-୨୫୦ ମିମି/ମିନିଟ୍ (ଷ୍ଟେପ୍ଲେସ୍ ଗତି ନିୟନ୍ତ୍ରିତ}। ୫-କିଲୋୱାଟ୍ ରାକ୍ଟନ୍ ଶକ୍ତି ସହିତ ବିଭିନ୍ନ ପ୍ରକାରର ଆଣ୍ଟିଲ-ସ୍ପିଡ୍ ସିଷ୍ଟମ୍ ଅଛି।
୫. କାଟିଂ ସମ୍ପୂର୍ଣ୍ଣ କରିବା ପରେ, ସ୍ଥିର ହାଇଡ୍ରୋଲାଇସ୍ ଟ୍ରାନ୍ମିସନ ସିଷ୍ଟମ ଦ୍ୱାରା କାଷ୍ଟିଂ ଟେବୁଲ୍ ପ୍ଲେଟରେ ୮୯*C ତାପମାତ୍ରାକୁ ଓଲଟାଇପାରିବ।
| ମୋଡେଡ୍ ନିଓ। | ବ୍ଲେଟ୍ ଆକାର ଦା. x ଆକାର (ମିମି) | ବ୍ଲେଟ୍ ପରିମାଣ (ପିସିସ୍) | ପାୱାର (ଲିଉ) | ପ୍ରତି ସମୟରେ ଓଜନ (k) | ଟିଟିଂ କୋଣ(") | ୱେଲ୍ ସେ ଲଘୁ W (ମିମି) |
| ALM-ZB3.5" | ୯୦*୬୦୦୦ | 54 | B | ୫୫୬୨ | ୦-୮୯ | ୧୯୦୦* ୧୯୦୦ |
| ALMZB5" | ୦୧୨୭*୫୦୦୦ | 32 | B | ୫୮୫୯ | ୦-୮୯ | ୧୮୦୦* ୧୮୦୦ |
| ଏଏମ୍-ଜେଡ୍୮୬" | ୦୧ ୫୨*୬୦୦୦ | 20 |
| ୫୮୭୬ | ୦-୮୯ | ୧୬୦୦*୧୬୦୦ |
| AM-287" | ୧୭୮*୬୦୦୦ | 16 |
| ୬୪୪୬ | ୦-୮୯ | ୧୬୦୦* ୧୬୦୦ |
| ଏମ୍-୨୮୮ | ୯୨୦୩*୬୦୦୦ | 12 | B | ୬୨୮୮ | ୦-୮୯ | ୧୬୦୦* ୧୬୦୦ |
| ALM-209" | ୯୨୩୦*୬୦୦୦ | 8 | B | ୫୩୮୨ | ୦-୮୯ | ୧୬୦୦* ୧୬୦୦ |
| ଏକ M-2B3.5" | ୦୯୦*୬୦୦୦ | ୧୦୦ | 11 | ୧୦୩୦୦ | ୦-୮୯ | ୨୪୦୦* ୨୪୦୦ |
| AUM-2B5" | *୧୨୭*୬୦୦୦ | 60 | 11 | ୧୦୯୮୭ | ୦-୮୯ | ୨୩୦୦*୨୩୦୦ |
| ALMZB5.5" | ୦୧୪୦*୬୦୦୦ | 42 | 11 | ୧୦୪୬୮ | ୦-୮୯ | ୨୦୦୦*୨୦୦୦ |
| ALM-ZB6" | ୧୫୨*୬୦୦୦ | 36 | 11 | ୧୦୫୭୭ | ୦-୯ | ୨୦୦୦*୨୦୦୦ |
| AM-2B7* | ୧୭୮*୬୦୦୦ | 26 | 11 | ୧୦୪୭୬ | ୦-୮୯ | ୨୧୦୦*୨୧୦୦ |
| ALM-ZB8" ; | ୨୦୩*୬୦୦୦ | 20 | 11 | ୧୦୪୮୧ | ୦-୮୯ | ୧୮୦୦* ୧୮୦୦ |
| AM-ZB9* | ୨୩୦*୬୦୦୦ | 16 | 11 | ୧୦୭୬୪ | 0 一 9 | ୧୮୦୦*୧୮୦୦ |
ଟିପ୍ପଣୀ ଉପରେ ଥିବା ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ କେବଳ ଆପଣଙ୍କ ସୂଚନା ପାଇଁ। ଶେଷ ବିବରଣୀଗୁଡ଼ିକ ଶେଷ ଚୁକ୍ତିର ଅଧୀନରେ।
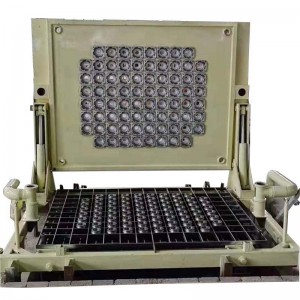
୧) ସମାନ ସ୍ତରର ହଟ୍-ଟପ୍ କାଷ୍ଟିଂ ପ୍ଲେଟ୍ ଏକାଧିକ ହଟ୍-ଟପ୍ ଛାଞ୍ଚଗୁଡ଼ିକୁ ସଂଯୋଗ କରିବା ପାଇଁ ଏକୀକୃତ ଯୋଗାଣ ଏବଂ ବଣ୍ଟନ ପ୍ଲେଟ୍ ବ୍ୟବହାର କରେ, ଯାହା ଫଳରେ କାଷ୍ଟିଂ ଡିସ୍କର ସମଗ୍ର ସେଟରେ ପ୍ରତ୍ୟେକ ଛାଞ୍ଚରେ ଧାତୁ ତରଳ ସ୍ତର ସମାନ ସ୍ତରରେ ଥାଏ। ସମାନ ସ୍ତରର କାଷ୍ଟିଂ ଡିସ୍କର ସମଗ୍ର ସେଟରେ, ପ୍ରବାହିତ ଆଲୁମିନିୟମ୍ ତରଳ ପୂର୍ବରୁ ଗଠିତ ଆଲୁମିନିୟମ୍ ଅକ୍ସାଇଡ୍ ଫିଲ୍ମ ତଳେ ପ୍ରବାହିତ ହୁଏ, ଯାହା ଧାତୁଗୁଡ଼ିକର ଦ୍ୱିତୀୟ ପ୍ରଦୂଷଣ ଏବଂ ଅକ୍ସିଡେଟିଭ୍ ଦହନକୁ ରୋକିଥାଏ।
2) ସେହି ସମୟରେ, ଭୂସମାନ୍ତର ସମତଳର ପୂର୍ଣ୍ଣ ବ୍ୟବହାର କରିବା ପାଇଁ, ମଲ୍ଟି-ରଡ୍ କାଷ୍ଟିଂ ସାକାର କରିବା ପାଇଁ ଛାଞ୍ଚକୁ ଏକ ଘନ ସଜାଯାଇଥିବା ଛୋଟ ଛାଞ୍ଚ ଭାବରେ ଡିଜାଇନ୍ କରାଯାଇପାରିବ।
3) ପ୍ରଚୁର ପରିମାଣରେ ତରଳ ଆଲୁମିନିୟମ ଏବଂ ରାସ୍ତାରେ କମ୍ ଉତ୍ତାପ ଅପଚୟ ହେତୁ, କାଷ୍ଟିଂ ତାପମାତ୍ରା ହ୍ରାସ କରାଯାଇପାରିବ, ଯାହା ଫଳରେ ସ୍ଫଟିକ ଉପ-ଥଣ୍ଡାକରଣ ଡିଗ୍ରୀ ଅଧିକ ହୋଇଥାଏ, ସ୍ୱତଃସ୍ଫୂର୍ତ୍ତ ନ୍ୟୁକ୍ଲିଏସନ୍ ହାର ଅଧିକ ହୋଇଥାଏ, ଏବଂ ଦାନାଗୁଡ଼ିକ ପରିଷ୍କୃତ ହୋଇଥାଏ। ଛୋଟ ଛାଞ୍ଚଗୁଡ଼ିକର ଅନ୍ତର୍ନିହିତ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ବ୍ୟତୀତ, ତରଳ ଆଲୁମିନିୟମ ହେଉଛି ଛାଞ୍ଚରେ ପ୍ରଭାବଶାଳୀ ସ୍ଫଟିକରଣ ଉଚ୍ଚତା ସାଧାରଣ ହଟ୍-ଟପ୍ କାଷ୍ଟିଂ ଅପେକ୍ଷା କମ୍, ତରଳ ଗହ୍ବରର ଗଭୀରତା ଅଗଭୀର, କାଷ୍ଟ ରଡର ପୃଥକୀକରଣ ସ୍ତର ପତଳା, ଦାନାଗୁଡ଼ିକ ଅଧିକ ସମାନ ଏବଂ ଦୃଶ୍ୟ ମସୃଣ।
୪) ଉପକରଣଗୁଡ଼ିକୁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଏକତ୍ରିତ କରାଯାଏ, ଅର୍ଥାତ୍, କାଷ୍ଟିଂ ପ୍ଲାଟଫର୍ମ ଏବଂ ଡମି ବେସ୍ ପୂର୍ବରୁ ପରସ୍ପର ସହିତ ସ୍ଥାପିତ ଏବଂ ସଂଯୁକ୍ତ କରାଯାଏ, ଏବଂ ତା’ପରେ କାଷ୍ଟିଂ ମେସିନ୍ ଏବଂ ଟିଲ୍ଟିଂ ମେକାନିଜିମର ଚେସିସ୍ ଉପରେ ସ୍ଥାପିତ କରାଯାଏ, ଏବଂ ତାର ରଶି କିମ୍ବା ହାଇଡ୍ରୋଲିକ୍ ଗାଇଡ୍ କଲମ୍ ଲିଫ୍ଟ ସହିତ ଏକତ୍ର ବ୍ୟବହାର କରାଯାଏ।
2. ଉତ୍ପାଦର ସୁବିଧା
୧) ଉପର ମୋଲ୍ଡ ସଣ୍ଟ ପ୍ଲେଟର ପ୍ରବାହ ଖୋଲିବା ପାଇଁ ଟ୍ରାପିଜୋଏଡାଲ୍ ଡିଜାଇନ୍ ଗ୍ରହଣ କରାଯାଇଛି, ଯାହା ତରଳୀକରଣ ପ୍ରକ୍ରିୟା ସମୟରେ ଆଲୁମିନିୟମ ଝୁଲି ରହିବାର ଘଟଣାକୁ ହ୍ରାସ କରିପାରିବ, ଯାହା ଦ୍ଵାରା ସଣ୍ଟ ପ୍ଲେଟର ସେବା ଜୀବନ ବୃଦ୍ଧି ପାଇବ।
୨) ଆଲୁମିନିୟମ୍ ରଡ୍ ପୃଷ୍ଠରେ ଆଲୁମିନାଇଜେସନ୍ ଏବଂ ଡ୍ରଇଂ ଘଟଣା ଏଡାଇବା ପାଇଁ ଉପର ଡାଇ ପ୍ଲେଟ୍ ଗାଇଡ୍ ଟ୍ୟୁବ୍ ଏବଂ ଆଡାପ୍ଟର ପ୍ଲେଟର ସମନ୍ୱିତ ଡିଜାଇନ୍ ଗ୍ରହଣ କରେ, ଏବଂ ସେହି ସମୟରେ, ଏହା ପିନ୍ଧିବା ଅଂଶଗୁଡ଼ିକର ମୂଲ୍ୟ ହ୍ରାସ କରିପାରିବ।
3) ଆଭ୍ୟନ୍ତରୀଣ ଜଳ ସଞ୍ଚାଳନ ଶୀତଳତା ଗ୍ରହଣ କରାଯାଇଛି, ଡାଇଭର୍ଟର ପ୍ଲେଟ୍ ଏବଂ ମୁଖ୍ୟ ଖାଦର ତାପ ସଂରକ୍ଷଣ ପ୍ରଭାବ ଭଲ, କାଷ୍ଟିଂ ପ୍ରକ୍ରିୟା ସମୟରେ ତରଳ ସ୍ତରର ଉତ୍ଥାନ-ପତନ କମ୍, ଏବଂ ସ୍ଲାଗ୍ ଏବଂ ସ୍ଲାଗ୍ ବହନ କରିବା ସହଜ ନୁହେଁ।